


MSLA - Quali sono i vantaggi rispetto a SLA?
Video: 23 minuti per stecca per braccio di dimensioni 251 x 101 x 92 mm con Solidator trasparente Resina. (time lapse) In totale 6 stecche per braccio in 2 ore e 16 minuti.
Esistono diversi metodi di produzione per la stampa 3D con resina sintetica. A seconda del tipo di sorgente luminosa o del processo utilizzato per solidificare il fotopolimero, si possono utilizzare tecnologie come SLA, DLP o MSLA. In questa sede vorremmo dare un'occhiata più da vicino a SLA e MSLA e spiegare come si differenziano e cosa hanno in comune.

Stampante 3D a resina Solidator con tecnologia MSLA 8K per l'industria
Una stampante SLA funziona utilizzando un liquido fotopolimerizzabile che viene indurito da un raggio laser; il raggio laser della stampante indurisce la resina strato per strato nei punti in cui viene costruito l'oggetto. La piattaforma viene gradualmente sollevata per stampare l'oggetto strato per strato.

Le stampanti MSLA funzionano in modo simile alle stampanti SLA, ma utilizzano un metodo diverso per indurire la resina. Invece di un laser, viene utilizzato un display LCD per proiettare la luce UV sulla resina e indurla strato per strato. Il display LCD è costituito da una serie di pixel che bloccano o lasciano passare la luce UV per indurire la resina e costruire l'oggetto desiderato.
Caratteristiche delle tecnologie MSLA e SLA
Le differenze tra la stampa 3D SLA e MSLA risiedono nella fotopolimerizzazione della resina e nella sorgente luminosa. Di conseguenza, la composizione e gli elementi delle stampanti 3D variano da dispositivo a dispositivo. A causa della diversa esposizione alla luce UV, variano anche la velocità di stampa e i tempi di produzione. Mentre il numero di strati e la quantità di materiale da indurire per strato sono determinanti per la stampa SLA, con MSLA è solo il numero di strati da stampare che conta.
Le stampanti 3D MSLA presentano un chiaro vantaggio rispetto alle stampanti 3D SLA tradizionali: la combinazione tra l'indurimento simultaneo dell'intero strato e un'ampia area di costruzione consente una produttività molto più elevata. Più grande è il volume della stampa, maggiore è il vantaggio in termini di velocità della tecnologia MSLA. Soprattutto se esiste la possibilità di un allineamento piatto degli oggetti.

La risoluzione orizzontale dei due metodi è diversa, anche se l'altezza dello strato nel metodo MSLA è identica a quella del metodo SLA. La risoluzione con SLA si basa sul diametro del raggio laser, mentre con MSLA dipende dalla risoluzione dello schermo LCD. Un'altra differenza è che la tecnologia SLA non presenta gradini sugli assi X/Y grazie alla regolazione del raggio laser tramite uno specchio, mentre le soluzioni MSLA possono presentare gradini che dipendono dalla densità di pixel dello schermo.
In sintesi, le stampanti MSLA offrono una produttività significativamente più elevata rispetto alle stampanti SLA, grazie alla indurimento simultaneo dell'intero strato e all'ampia area di costruzione. Questo le rende una scelta ideale per le applicazioni che richiedono una produzione rapida di pezzi.
Tecnologia MSLA
- Velocità ottimale grazie alla polimerizzazione simultanea di tutti gli strati (10 volte più veloce di SLA)
- Produzione di oggetti dettagliati con particolari fini e geometrie complesse con la massima precisione
- Sorgente luminosa: array di LED UV, stereolitografia di maschere LCD con risoluzione 8K
- La risoluzione si basa sulla dimensione dei pixel dello schermo LCD.
Tecnologia SLA
- Punto per punto e quindi indurimento lento
- Produzione di oggetti dettagliati con particolari fini e geometrie complesse con precisione
- Sorgente luminosa: raggio laser
- La risoluzione si basa sul diametro del raggio laser e sulla precisione di posizionamento.
Analogie tra le tecnologie MSLA e SLA
Sebbene vi siano differenze tra la stampa 3D SLA e MSLA, vi sono anche alcune somiglianze. Entrambi i processi richiedono la progettazione di parti. L'allineamento delle parti è particolarmente importante, poiché il tempo di stampa dipende dall'altezza della parte. Entrambi i metodi devono inoltre seguire le 3 tipiche fasi di post-trattamento: pulizia, indurimento e trattamento della superficie. Durante la fase di pulizia, la resina e il materiale di supporto in eccesso vengono rimossi mediante immersione in alcol isopropanolico. L'indurimento avviene mediante post-polimerizzazione della resina in un box di post-polimerizzazione UV.
Esempi di applicazione della stampante 3D Solidator 8K con tecnologia MSLA
Automobilistico
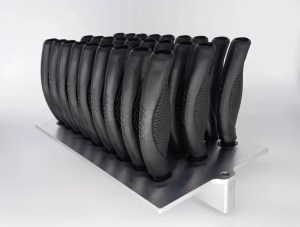
Maniglie del freno a mano con Loctite 3D IND403 BK HDT80
Ingegneria
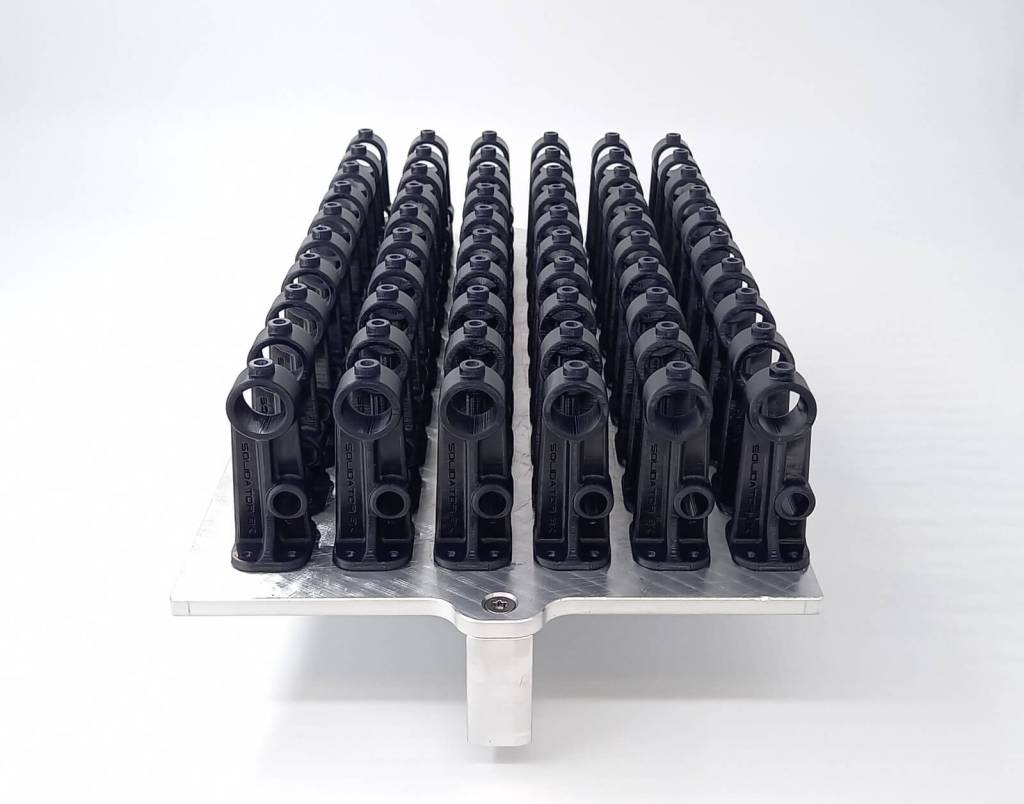
Staffe in 29 secondi per pezzo con Solidator Funzionale Nero
Robotica
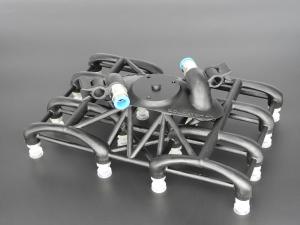
Pinza robotica stampata in 1,5 ore con Resina nera funzionale Solidator
Ortopedia
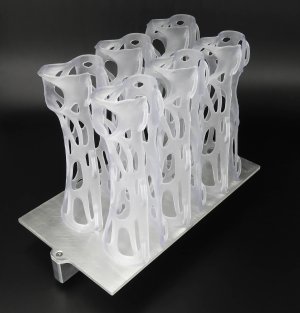
Stecche per braccio stampate in 22 minuti e 40 secondi per parte con Resina trasparente Solidator
Ortopedia delle calzature

Soletta a griglia stampata in 31 minuti e 33 secondi con BASF EL4000 Resina nera
Odontoiatrico

Modello di mascella stampato in 9 minuti e 54 secondi con Resina per termoformatura dentale Solidator

Richiedi una stampa campione
Siete già interessati, ma volete prima testare la nostra qualità di stampa? Non c'è problema! Vi offriamo qui una stampa di prova.
Materiali per la stampa 3D
Ottenere la migliore qualità di stampa 3D selezionando i materiali giusti.