


MSLA - Mitkä ovat edut SLA:han verrattuna?
Video: 23 minuuttia käsivartta kohti lastan koko 251 x 101 x 92 mm ja Solidator Kirkas Hartsi. (time lapse) Yhteensä 6 käsivarren lastat 2 tunnissa 16 minuutissa.
3D-tulostuksessa synteettisellä hartsilla on erilaisia valmistusmenetelmiä. Valonlähteen tyypistä tai fotopolymeerin jähmettämiseen käytetystä prosessista riippuen voidaan käyttää SLA-, DLP- tai MSLA-tekniikoita. Tässä yhteydessä haluamme tarkastella SLA- ja MSLA-tekniikoita lähemmin ja selittää, miten ne eroavat toisistaan ja mitä yhteistä niillä on.

Solidator-hartsista valmistettu 3D-tulostin 8K MSLA-tekniikalla teollisuudelle
SLA-tulostin toimii käyttämällä fotopolymerisoituvaa nestettä, joka kovetetaan lasersäteellä, ja tulostimen lasersäde kovettaa hartsin kerros kerrokselta kohdissa, joissa esine rakennetaan. Alusta nostetaan vähitellen ylös, jolloin esine tulostuu kerros kerrokselta.

MSLA-tulostimet toimivat samalla tavalla kuin SLA-tulostimet, mutta käyttävät eri menetelmää hartsin kovettamiseen. Laserin sijasta käytetään LCD-näyttöä, joka heijastaa UV-valoa hartsiin ja kovettaa sen kerros kerrokselta. LCD-näyttö koostuu pikseliryhmästä, joka estää tai päästää UV-valon läpi, jotta hartsi kovettuu ja haluttu kappale muodostuu.
MSLA- ja SLA-tekniikoiden ominaisuudet
SLA- ja MSLA-3D-tulostuksen erot ovat hartsin valokovettumisessa ja valonlähteessä. Tämän seurauksena 3D-tulostimien koostumus ja elementit vaihtelevat laitteesta toiseen. Erilaisen UV-valolle altistumisen vuoksi myös tulostusnopeus ja tuotantoaika vaihtelevat. SLA-tulostuksessa kerrosten määrä ja kerros kerrallaan kovetettavan materiaalin määrä ovat ratkaisevia, kun taas MSLA-tulostuksessa vain tulostettavien kerrosten määrällä on merkitystä.
MSLA-3D-tulostimilla on selkeä etu perinteisiin SLA-3D-tulostimiin verrattuna: Koko kerroksen samanaikaisen kovettumisen ja suuren rakennusalan yhdistelmä mahdollistaa huomattavasti suuremman läpimenon. MSLA-tekniikan nopeusetu on sitä suurempi, mitä suurempi on tulostuksen tilavuus. Etenkin, jos on mahdollista kohdistaa kohteet tasaisesti.

Näiden kahden menetelmän vaakasuora resoluutio on erilainen, vaikka kerroskorkeus MSLA-menetelmässä on sama kuin SLA-menetelmässä. SLA-menetelmän resoluutio perustuu lasersäteen halkaisijaan, kun taas MSLA-menetelmässä se riippuu nestekidenäytön resoluutiosta. Toinen ero on se, että SLA-tekniikassa ei ole askelia X/Y-akseleilla, koska lasersädettä säädetään peilin avulla, kun taas MSLA-ratkaisuissa voi olla askelia, jotka riippuvat näytön pikselitiheydestä.
Yhteenvetona voidaan todeta, että MSLA-tulostimet tarjoavat huomattavasti suuremman läpimenon kuin SLA-tulostimet koko kerroksen samanaikaisen kovettumisen ja suuren rakennusalueen ansiosta. Tämän vuoksi ne ovat ihanteellinen valinta sovelluksiin, joissa tarvitaan nopeaa osien valmistusta.
MSLA-tekniikka
- Optimaalinen nopeus kaikkien kerrosten samanaikaisen kovettumisen ansiosta (10x nopeampi kuin SLA).
- Yksityiskohtaisten, hienoja yksityiskohtia ja monimutkaisia geometrioita sisältävien esineiden tuottaminen suurimmalla mahdollisella tarkkuudella.
- Valonlähde: UV-LED-joukko, 8K-resoluutioinen LCD-maski stereolitografia.
- Resoluutio perustuu LCD-näytön pikselikokoon.
SLA-tekniikka
- Pistekohtainen ja siksi hidas kovettuminen
- Yksityiskohtaisten, hienoja yksityiskohtia ja monimutkaisia geometrioita sisältävien esineiden tuottaminen tarkkuudella
- Valonlähde: Lasersäde
- Resoluutio perustuu lasersäteen halkaisijaan ja paikannustarkkuuteen.
MSLA- ja SLA-tekniikoiden yhtäläisyydet
Vaikka SLA- ja MSLA-3D-tulostuksen välillä on eroja, joissakin asioissa on myös yhtäläisyyksiä. Molemmat prosessit edellyttävät osien suunnittelua. Osien kohdistaminen on erityisen tärkeää, koska tulostusaika riippuu osan korkeudesta. Molemmissa menetelmissä on myös noudatettava kolmea tyypillistä jälkikäsittelyvaihetta eli puhdistusta, kovettumista ja pintakäsittelyä. Puhdistusvaiheessa ylimääräinen hartsi ja tukimateriaali poistetaan upottamalla se isopropanolialkoholiin. Kovettaminen suoritetaan jälkipolymeroimalla hartsi UV- jälkihoitolaatikossa.
MSLA-tekniikalla varustetun Solidator 8K 3D-tulostimen sovellusesimerkkejä
Autoteollisuus
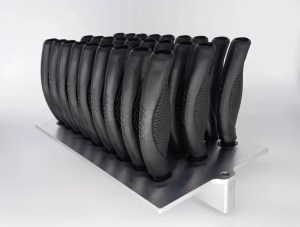
Käsijarrukahvat, joissa on Loctite 3D IND403 BK HDT80 Loctite 3D IND403 BK HDT80
Insinöörityö
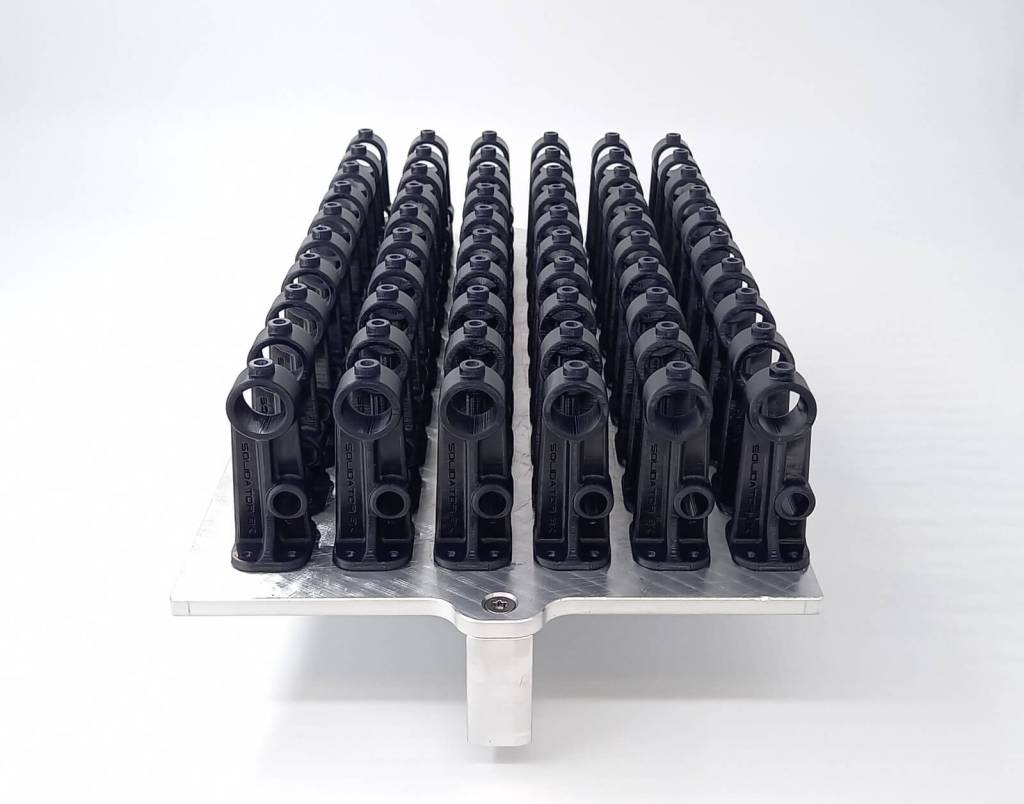
Kiinnikkeet tulostetaan 29 sekunnissa osaa kohti. Solidator Toiminnallinen musta
Robotiikka
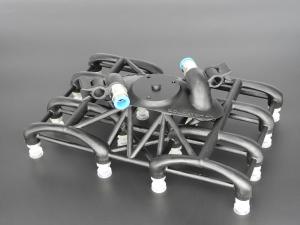
Robotti tarttuja painettu 1,5 tunnissa kanssa Solidator toiminnallinen musta hartsi
Ortopedia
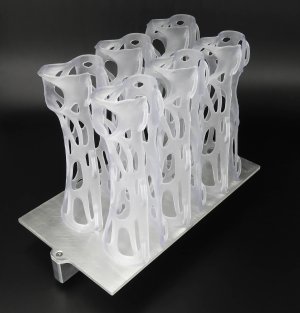
Käsivarren lastat tulostettiin 22 minuutissa 40 sekunnissa osaa kohti. Solidator kirkas hartsi
Kengän ortopedia

Ristikkopohjallinen tulostettiin 31 minuutissa 33 sekunnissa. BASF EL4000 Musta hartsi
Hammaslääketiede

Leukamalli tulostettiin 9 minuutissa 54 sekunnissa ja Solidator hammaslääketieteellinen termoformoitu hartsi

Pyydä näytepainos
Oletko jo kiinnostunut, mutta haluaisit ensin testata tulostuslaatuamme? Ei ongelmaa! Tarjoamme sinulle testitulosteen täältä.
3D-tulostusmateriaalit
Saavuta paras 3D-tulostuslaatu valitsemalla oikeat materiaalit.